

Действительно ли высокое флегмовое число способно решить любые проблемы ректификации?
Введение
Эта статья основана на одном случае из моей практики, когда несколько лет назад меня пригласили на площадку для экстренного решения проблемы.
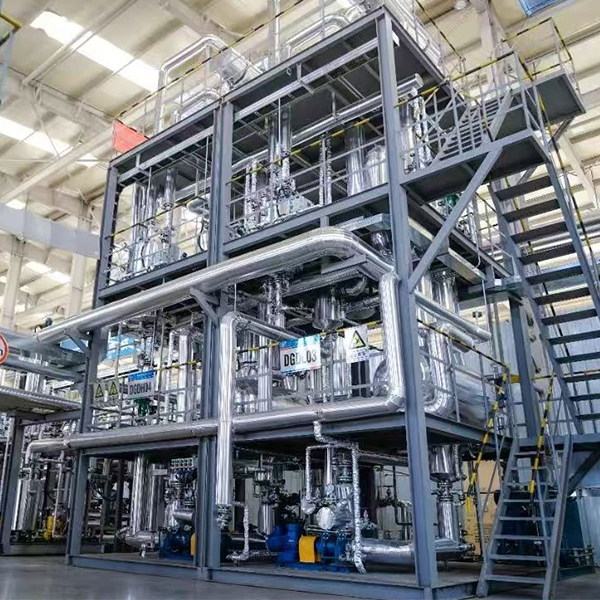
Речь шла о проекте вакуумной ректификации, который проектировал не я. Это была первая в Китае промышленная установка по данной технологии. Меня попросили помочь с пусконаладкой: к тому моменту установку уже около месяца не удавалось вывести на требуемый режим.
Не знаю почему, но при решении проблем на площадке у меня нередко возникают трения с местными специалистами. Возможно, я просто выгляжу слишком молодо.
На площадке находился опытный главный инженер компании-лицензиара технологии. Он заявил:
«Работа при высоком флегмовом числе всегда является правильным решением. Если она не даёт результата, значит, допущена ошибка при проектировании процесса ректификации. Эта колонна наверняка спроектирована неправильно».
Я ответил, что текущий расход флегмы слишком велик и в колонне уже началось затопление. В ответ главный инженер повторил приведённый выше аргумент.
Позже я услышал от инженера крупного проектного института другое категоричное мнение: «Разделение изомеров — несложная задача. Достаточно увеличить высоту колонны: двести теоретических тарелок решат любую проблему».
Тогда я понял, что столкнулся ещё с одной распространённой ошибкой мышления. Если на чертежах двух колонн указаны одинаковые двести теоретических тарелок, будут ли они в реальной эксплуатации давать одинаковый результат?
Действительно ли высокое флегмовое число и большая высота колонны способны решить любую задачу?
Тем не менее такое представление разделяет заметная часть отраслевых специалистов. Высокое флегмовое число и достаточно высокую колонну считают универсальным средством: если система не образует азеотропа, то при достаточно большом расходе флегмы и достаточном числе тарелок якобы можно разделить любые компоненты.
ГЛАВА 01
Чем выше флегмовое число, тем лучше? Эффект убывающей отдачи
В 1925 году Мак-Кейб и Тиле наглядно показали сущность ректификации с помощью рабочей линии и линии равновесия. При увеличении флегмового числа от его минимального значения требуемое число теоретических тарелок сначала быстро уменьшается. Однако после прохождения определённого диапазона дальнейшее повышение флегмового числа даёт лишь ничтожное сокращение числа тарелок.
Иными словами, когда фактическое флегмовое число в несколько раз превышает минимальное, кривая снижения требуемого числа теоретических тарелок становится почти горизонтальной. Дополнительная флегма практически не повышает чистоту продукта, зато увеличивает энергопотребление.
ГЛАВА 02
У колонны есть предел: капельный унос и затопление возникают и в тарельчатых, и в насадочных колоннах
При принудительном повышении флегмового числа паровая и жидкостная нагрузки внутри колонны одновременно резко возрастают и вскоре достигают гидравлического предела.
В тарельчатой колонне после выхода рабочей точки за верхний предел расчётной нагрузки капельный унос возрастает по экспоненте. Большое количество высококипящей жидкости переносится потоком пара на вышележащие тарелки, и эффективность разделения, вопреки ожиданиям, резко падает. При дальнейшем увеличении скорости пара начинается затопление колонны.
В насадочной колонне действует тот же принцип. И нерегулярная, и структурированная насадка при большом расходе жидкости и высокой скорости пара сначала достигают точки подвисания (loading point), а затем точки захлёбывания (flooding point).
Поэтому работа при чрезмерно высоком флегмовом числе в насадочной колонне с большой вероятностью приводит к резкому снижению эффективности насадки или к затоплению. Флегмовое число выше расчётно допустимого максимума не повышает чистоту продукта: оно либо «заливает» колонну, либо вызывает мгновенное падение эффективности разделения.
ГЛАВА 03
Чем выше колонна, тем лучше? Три предельных ограничения
Главный инженер мог бы возразить: «Началось затопление? Значит, колонна недостаточно велика. Нужно сделать её выше и установить больше тарелок — тогда проблема исчезнет». Но это уже другая ловушка: представление о том, что увеличение высоты колонны всегда улучшает результат.
Первое ограничение: перепад давления
С увеличением числа тарелок давление в кубе колонны может оказаться на десятки и даже сотни килопаскалей выше давления в её верхней части. Температура в кубе при этом возрастает. Термочувствительные материалы могут полимеризоваться, разлагаться или закоксовываться ещё до того, как продукт будет отведён из колонны.
Одновременно изменение давления может снижать относительную летучесть. Получается противоречие: добавляя тарелки, мы в то же время усложняем само разделение.
Второе ограничение: распределение жидкости
Перепад давления в насадочной колонне относительно невелик, однако такая колонна подвержена эффекту пристенного течения. ВЭТТ (HETP), то есть высота, эквивалентная теоретической тарелке, перестаёт быть постоянной величиной, а разделительная способность по мере увеличения высоты ухудшается. Для насадочной колонны эффект масштабирования и качество распределения жидкости намного важнее простого увеличения высоты слоя насадки.
Третье ограничение: разрыв между проектом и реальной эксплуатацией
Почему две колонны, на чертежах которых указаны одинаковые двести теоретических тарелок, дают совершенно разные результаты при пуске?
Причин много. Различия в конструкции приводят к разному перепаду давления и тем самым изменяют сложность разделения. Различия в гидравлическом расчёте и выборе оборудования влияют на эффективность массопереноса. Разные методы проектирования насадки и внутренних устройств дают разные значения ВЭТТ. Все эти факторы определяют конечную чистоту продукта, причём с увеличением высоты колонны их влияние становится сильнее.
Мне довелось спроектировать несколько колонн с теми же двумястами теоретическими тарелками. Они были немного ниже старой колонны заказчика. Старая колонна обеспечивала чистоту лишь 85–90 %, тогда как новые колонны моей конструкции давали более 95 %.
С точки зрения стоимости высота колонны также является нелинейным множителем. Её увеличение повышает затраты на материалы, подъём и монтаж, а также на фундамент. Одновременно приходится учитывать более высокие ветровые и сейсмические нагрузки. Возникает спираль: большая высота ведёт к большей массе, а большая масса — к ещё более высокой стоимости.
ГЛАВА 04
Энергопотребление: экономическая цена высокого флегмового числа
Само по себе высокое флегмовое число может сделать проект экономически нецелесообразным. Каждый килограмм флегмы необходимо повторно испарить, а затем снова сконденсировать в верхней части колонны. Поэтому тепловая нагрузка ребойлера и холодильная нагрузка конденсатора возрастают почти пропорционально флегмовому числу.
Необоснованное увеличение флегмового числа быстро повышает эксплуатационные расходы. В условиях глобального стремления к энергосбережению и снижению энергопотребления такой режим работы нельзя считать приемлемым.
ЗАКЛЮЧЕНИЕ
Эпоха грубого проектирования ректификации закончилась
Полагаю, читателям интересно узнать, удалось ли мне в итоге найти общий язык с опытным главным инженером и завершился ли пуск успешно.
В реальности драматического поворота не произошло: главный инженер остался при своём мнении. Ещё до приезда на площадку я изучил исходный проект и чертежи колонны и знал, что при предусмотренном проектом расходе флегмы установка способна обеспечить требуемые показатели.
После спора в огромной центральной операторной воцарилась необычная тишина. Тем не менее пусконаладку пришлось продолжить по предложенной им схеме. Результат, разумеется, не изменился.
В конце концов главный инженер, который целый месяц занимался пусконаладкой участка — от реакционной стадии до ректификации, — вернулся в свою компанию. Персонал установки снизил расход флегмы до разумного значения, и уже через полдня продукт соответствовал спецификации.
Если неспособность решить проблему разделения высоким флегмовым числом автоматически считается ошибкой проектирования, то настоящая ошибка заключается именно в мышлении, которое игнорирует научные закономерности и пытается решить любую задачу чрезмерной флегмой и высотой колонны.
Современное проектирование ректификации — это уже не только выбор флегмового числа для заданного числа теоретических тарелок. Ещё на этапе моделирования технологического процесса необходимо учитывать последующие проектные решения и проблемы, которые могут возникнуть в реальной эксплуатации. Ректификация никогда не была ремеслом, в котором можно добиться результата грубой силой. Это искусство поиска предельно точного баланса между множеством ограничений.